 BN

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / কয়লা জাহাজ লোডার পরিবাহক: মূল কর্মক্ষমতা প্রয়োজনীয়তা প্রতিটি পোর্ট যাচাই করা আবশ্যক
একটি কয়লা জাহাজ লোডার পরিবাহক যেটি তার রেট করা ক্ষমতার 10 শতাংশের নিচে কাজ করে তা প্রতিটি কেপ-আকারের জাহাজে থাকার জন্য মোটামুটি একটি কাজের শিফট যোগ করে। একটি টার্মিনালে প্রতি বছর 6 মিলিয়ন টন কয়লা স্থানান্তরিত হয়, এই ব্যবধানের অর্থ হল প্রায় 1.2 মিলিয়ন টন অব্যবহৃত লোড-আউট ক্ষমতা বার্ষিক, এমনকি ডিমারেজ গণনা করার আগে। নেমপ্লেট চিত্র এবং বেল্টটি আসলে বার্থে যা সরবরাহ করে তার মধ্যে এই ব্যবধানটি বন্ধ করার জন্য মূল কর্মক্ষমতা প্রয়োজনীয়তা বিদ্যমান।
Hangzhou AOTUO মেকানিক্যাল অ্যান্ড ইলেকট্রিক্যাল কোং, লিমিটেড (AOTUO), একটি জাতীয় উচ্চ-প্রযুক্তি সংস্থা যার 20 বছরেরও বেশি ড্রাই বাল্ক পোর্ট মেশিনারি অভিজ্ঞতা রয়েছে, একটি কয়লা লোডার পরিবাহককে একক বেল্ট হিসাবে নয় বরং একটি সিস্টেম হিসাবে বিবেচনা করে: স্টকইয়ার্ড ফিড, স্থানান্তর পয়েন্ট, বেল্ট লাইন, শাটল বুম এবং ধুলো নিয়ন্ত্রণ একসাথে কাজ করা। নীচের কর্মক্ষমতা প্রয়োজনীয়তা হল একটি পোর্টকে স্পেসিফিকেশন, ফ্যাক্টরি গ্রহণযোগ্যতা এবং কমিশনিংয়ের সময় যাচাই করা আবশ্যক।
একটি কয়লা লোডার পরিবাহকের জন্য কর্মক্ষমতা প্রয়োজনীয়তা একটি একক পরিমাপযোগ্য ফলাফল দিয়ে শুরু হয়: একটি সংজ্ঞায়িত সময় উইন্ডোর মধ্যে একটি সংজ্ঞায়িত পাত্রে কয়লার একটি সংজ্ঞায়িত পার্সেল লোড করা, একটি সংজ্ঞায়িত ধুলো নির্গমন স্তরে, গ্রহণযোগ্য বেল্ট এবং উপাদান জীবন সহ।
একটি কয়লা জাহাজ লোডার পরিবাহক হল একটি অবিচ্ছিন্ন পরিবহন লাইন যা স্টকইয়ার্ড থেকে কয়লা বহন করে, টানেল পুনরুদ্ধার করে বা শিপ লোডার বুমে হপার গ্রহণ করে, যেখানে একটি শাটল বা টেলিস্কোপিক চুট জাহাজের হ্যাচগুলিতে উপাদান বিতরণ করে।
সরঞ্জাম নির্বাচন শুরু হওয়ার আগে ছয়টি প্রয়োজনীয় বিভাগ ঠিক করতে হবে:
প্রতিটি বিভাগ অন্যদের সাথে যোগাযোগ করে। ক্ষমতা তাড়া করার জন্য বেল্টের গতি বাড়ানো ধুলো উৎপাদন এবং বেল্ট পরিধান বৃদ্ধি করে; বেল্ট প্রশস্ত করা গতিকে মাঝারি রাখে কিন্তু শুট এবং ট্রেসল জ্যামিতি পরিবর্তন করে। দ কয়লা জাহাজ লোডার ক্ষমতা এবং ধুলো নিয়ন্ত্রণ গাইড AOTUO দ্বারা প্রকাশিত এই ট্রেড-অফটি বিস্তারিতভাবে কভার করে।
ক্রমাগত রেট করা ক্ষমতা হল প্রধান প্রয়োজনীয়তা, কারণ এটি জাহাজের পরিবর্তনের সময় নির্ধারণ করে এবং তাই ডিমারেজ এক্সপোজার।
একটি ব্যবহারিক সাইজিং পদ্ধতি টার্মিনালের পূর্বাভাস বহরে সবচেয়ে বড় নিয়মিত জাহাজের ক্লাস, টার্গেট লোডিং উইন্ডো এবং একটি প্রত্যাশিত প্রাপ্যতা ফ্যাক্টর ব্যবহার করে। প্রয়োজনীয় ক্ষমতা হল পার্সেলের আকারকে জানালার সময় এবং প্রাপ্যতার গুণফল দ্বারা ভাগ করা হয়। 90 শতাংশ প্রাপ্যতায় 28 ঘন্টায় লোড করা 65,000 টনের একটি পানামাক্স কয়লা পার্সেলের জন্য, পরিবাহকের কমপক্ষে 2,400 t/h একটানা রেটিং প্রয়োজন।
| ভেসেল ক্লাস | সাধারণ কয়লা পার্সেল (টি) | প্রস্তাবিত রেটিং (t/h) | উইন্ডো লোড হচ্ছে (h) |
| হ্যান্ডসাইজ 25,000 DWT | 15,000-22,000 | 800-1,200 | 14-20 |
| হ্যান্ডিম্যাক্স 45,000 DWT | 30,000-40,000 | 1,200-1,800 | 20-26 |
| Panamax 80,000 DWT | 55,000-70,000 | 1,800-2,500 | 26-30 |
| Capesize 180,000 DWT | 120,000-160,000 | 2,500-3,500 | 40-48 |
ঢেউ ঘাতক। কনভেয়র ড্রাইভকে রেট করা ক্ষমতার 110 শতাংশ ধরে রাখতে হবে কমপক্ষে 30 মিনিটের জন্য ট্রিপিং, স্পিলিং বা বেল্ট ট্র্যাকিং না হারিয়ে।
জাহাজের শ্রেণী দ্বারা ক্রমাগত রেটিং, প্রস্তাবিত পরিসরের উপরের প্রান্ত।
সার্জ ক্ষমতা গড় রেটিং যতটা গুরুত্বপূর্ণ কারণ কয়লা বিস্ফোরণে পুনরায় দাবি করে। যখন একটি পোর্টাল স্ক্র্যাপার বা বালতি-চাকা পুনরুদ্ধারকারী বেল্টকে ফিড করে, তখন পরিবাহককে শুটগুলি প্লাগ না করেই আকস্মিক প্রবাহ বৃদ্ধিকে শোষণ করতে হবে।
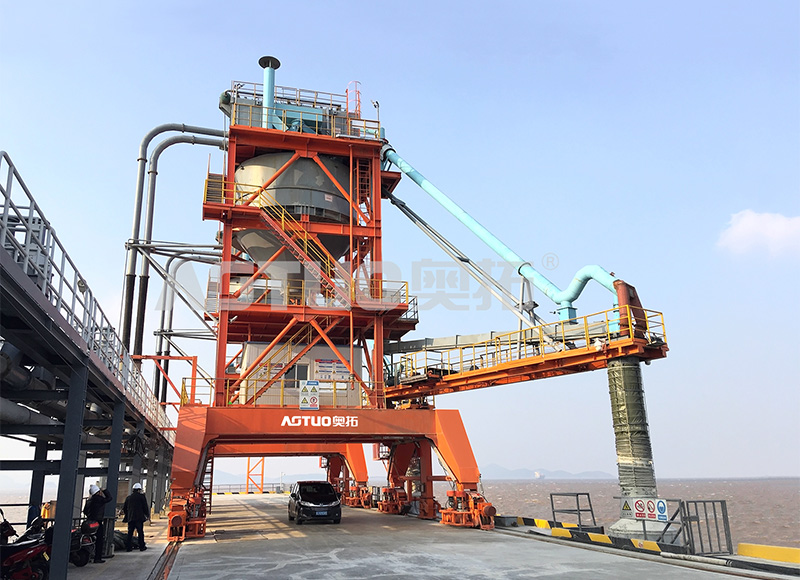 বাল্ক উপকরণের জন্য রেল মোবাইল শিপ লোডার, 300-1500 t/h, 800-50000 DWT এই রেল-মাউন্টেড লোডারটি কয়লা পুনরুদ্ধার ক্রিয়াকলাপের ক্ষেত্রে সাধারণ ঢেউ প্রবাহের শিখরগুলি পরিচালনা করার জন্য ডিজাইন করা হয়েছে, যার ধারণক্ষমতা 300 থেকে 1500 t/h এবং 800 থেকে 50000 DWT জাহাজের জন্য উপযুক্ত। ব্রিসবেন পোর্ট বাল্ক হ্যান্ডলিংয়ের মতো প্রকল্পগুলিতে এর কার্যকারিতা যাচাই করা হয়। পণ্য দেখুন →
AOTUO তার রেল মোবাইল শিপ লোডার ডিজাইন করে এই সার্জ প্রোফাইলগুলির চারপাশে স্থির-রাষ্ট্রীয় পরীক্ষাগার রেটিংগুলির পরিবর্তে, একটি পদ্ধতি যেমন প্রকল্পগুলিতে বৈধ ব্রিসবেন পোর্ট বাল্ক হ্যান্ডলিং প্রকল্প .
বেল্ট গতি একটি বাণিজ্য বন্ধ, একটি লক্ষ্য নয়. কয়লা লোডিং কনভেয়রগুলির জন্য, ব্যবহারিক পরিসর হল 2.5 থেকে 4.5 মি/সেকেন্ড, নীচের প্রান্তটি উচ্চ-আদ্রতা বা উচ্চ-জরিমানা কয়লার জন্য এবং উপরের প্রান্তটি স্ক্রিনযুক্ত, শুকনো কয়লার জন্য সংরক্ষিত।
প্রশস্ত বেল্ট একই ক্ষমতার জন্য কম গতির অনুমতি দেয়, যা স্থানান্তর পয়েন্টে ধূলিকণা, অলস পরিধান এবং স্পিলেজ হ্রাস করে। একটি 1,600 মিমি বেল্ট 3.5 মিটার/সেকেন্ড গতিতে চলতে পারে প্রায় 2,500 টন/ঘন্টা কয়লা 1.1 টন/মি গতিতে বহন করতে পারে 3 ঘনত্ব একই প্রবাহের জন্য একটি 1,200 মিমি বেল্টের প্রায় 4.5 মিটার/সেকেন্ড প্রয়োজন। পছন্দটি চুট অ্যাঙ্গেল, স্কার্টের জ্যামিতি এবং সম্পূর্ণ স্ট্রাকচারাল লোড পরিবর্তন করে।
কম স্টিলওয়ার্ক খরচ এবং ছোট ডেক প্রস্থ, কিন্তু উচ্চ ধূলিকণা তৈরি, বেল্ট পরিধান, এবং স্পিলেজ ঝুঁকি। সংক্ষিপ্ত পরিবাহক এবং প্রাক-স্ক্রিনযুক্ত শুকনো কয়লার জন্য সেরা।
উচ্চ প্রথম খরচ এবং বিস্তৃত স্থানান্তর টাওয়ার, কিন্তু শান্ত উপাদান প্রবাহ, কম ধুলো লোড, এবং দীর্ঘ বেল্ট জীবন। ধুলো তাপ কয়লা এবং উচ্চ আর্দ্রতা গ্রেড জন্য প্রস্তাবিত.
খাম লোড করার নিয়ম: যখনই জরিমানা সামগ্রী 15 শতাংশের বেশি হয় তখন বেল্টের গতি 4 মি/সেকেন্ডের নিচে রাখুন।
প্রবাহ নিয়ন্ত্রণ আপস্ট্রিম সরঞ্জামের উপর সমানভাবে নির্ভর করে। এপ্রোন ফিডার এবং ভেরিয়েবল-স্পীড রিক্লেম ড্রাইভগুলি অবশ্যই বেল্ট স্কেলের সাথে ইন্টারলক করা উচিত যাতে ফিডের হার পরিবাহকের নিয়ন্ত্রণ ব্যান্ডের মধ্যে থাকে। এই লুপ ব্যতীত, রেটিং এর উপরে 30 শতাংশ বৃদ্ধির ফলে চুট প্লাগিং এবং ট্র্যাকিং সমস্যা হয়।
 আলগা এবং সমাপ্ত সামগ্রীর জন্য বেল্ট পরিবাহক, 10-3000 t/h, B400-B2200 বেল্ট পরিবাহক একটি বিস্তৃত পরিবাহী পরিসীমা (10-3000 t/h) এবং ব্যান্ডউইথ বিকল্প প্রদান করে আপস্ট্রিম পুনরুদ্ধার সরঞ্জামের পরিপূরক করে, পরিবাহকের অপারেশনাল ব্যান্ডের মধ্যে ঢেউয়ের হার রাখতে এবং প্লাগিং প্রতিরোধ করার জন্য প্রয়োজনীয় ইন্টারলকড ফিড নিয়ন্ত্রণকে সমর্থন করে। পণ্য দেখুন →
ধুলো নিয়ন্ত্রণ এখন প্রায় প্রতিটি কয়লা বন্দরের এখতিয়ারে একটি আইনি প্রয়োজন, একটি ঐচ্ছিক পরিবেশগত অতিরিক্ত নয়।
অনিয়ন্ত্রিত স্থানান্তর পয়েন্টগুলি কয়লা হ্যান্ডলিং লাইনে সমস্ত দৃশ্যমান পলাতক ধুলোর 50 থেকে 70 শতাংশ অবদান রাখতে পারে। দ্বিতীয় প্রধান উৎস হল শিপ লোডার বুম, যেখানে কয়লা হ্যাচের মধ্যে পড়ে এবং সূক্ষ্ম কণা বাতাসের দ্বারা ধরা পড়ে।
একটি 2,500 t/h কয়লা লোডারের জন্য, প্রতিটি স্থানান্তর পয়েন্ট অবশ্যই পরিধান-প্রতিরোধী লাইনার, উভয় পাশে লোড করা বেল্ট স্কার্ট এবং কমপক্ষে 3,000 মিটার উত্তোলনকারী ধুলো সংগ্রাহক দ্বারা সম্পূর্ণরূপে আবদ্ধ থাকতে হবে। 3 প্রতি ট্রান্সফার পয়েন্টে বাতাসের /ঘণ্টা।
কর্মক্ষমতা প্রয়োজনীয়তা পরিমাপযোগ্য হতে হবে:
আর্দ্রতা হল সবচেয়ে সস্তা ধুলো দমনকারী, কিন্তু অত্যধিক জল হ্যান্ডলিং দক্ষতা হ্রাস করে এবং রিসিভার থেকে জরিমানা শুরু করতে পারে। তাপীয় কয়লার জন্য পৃষ্ঠের আর্দ্রতা 6 থেকে 8 শতাংশে ছাঁটাই করুন এবং বাকিগুলির জন্য প্রকৌশলী ঘের এবং নিষ্কাশনের উপর নির্ভর করুন।
 ধুলো অপসারণের জন্য পালস জেট ব্যাগ ডাস্ট কালেক্টর, এয়ার ভলিউম 700-314000 m3/h এই পালস এয়ার-বক্স ব্যাগ ধুলো সংগ্রাহক ≤10 mg/Nm3 এর রপ্তানি ঘনত্ব অর্জন করে, এটিকে কয়লা হ্যান্ডলিং থেকে ধুলো পরিচালনার জন্য সুপারিশকৃত প্রকৌশলী ঘের এবং নিষ্কাশন ব্যবস্থার জন্য উপযুক্ত করে তোলে, বিশেষ করে যখন একা আর্দ্রতা নিয়ন্ত্রণ অপর্যাপ্ত হয়। পণ্য দেখুন →
অটোমেশন লোড-আউট নির্ভুলতা ধরে রেখে এবং এড়ানো যায় এমন ঘটনা থেকে বেল্টকে রক্ষা করে একটি ভাল যান্ত্রিক পরিবাহককে লাভজনক একটিতে রূপান্তর করে।
বেল্টের স্কেলগুলিকে অবশ্যই /- 0.5 শতাংশ নির্ভুলতা সম্পূর্ণ লোড পরিসরের মধ্যে ধরে রাখতে হবে, কমিশন করার সময় স্ট্যাটিক ওজনের বিপরীতে পরীক্ষা করা হবে এবং ত্রৈমাসিকভাবে পুনঃ-ক্যালিব্রেট করা হবে। জাহাজ লোডার কন্ট্রোল সিস্টেম তারপর লোডিং প্ল্যান অনুযায়ী প্রতিটি হ্যাচ ছাঁটাই করে, তাই ম্যানুয়াল জরিপ সংশোধন ছাড়াই জাহাজটি সমানভাবে শেষ হয়।
নির্ভরযোগ্যতার প্রয়োজনীয়তাগুলি প্রাপ্যতা হিসাবে লেখা উচিত, অস্পষ্ট মানের ভাষা হিসাবে নয়। একটি বাস্তবসম্মত স্পেসিফিকেশন হল 12-মাস সময়ের মধ্যে 95 শতাংশ যান্ত্রিক প্রাপ্যতা, ড্রাইভ এবং নিয়ন্ত্রণ মডিউলগুলির জন্য 4 ঘন্টার নিচে পুনরুদ্ধার করার গড় সময়।
95 শতাংশের উপরে প্রাপ্যতা একটি প্রসারিত লক্ষ্য নয়; এটি একটি আধুনিক কয়লা লোড-আউট পরিবাহকের জন্য সর্বনিম্ন গ্রহণযোগ্য স্তর।
| প্রয়োজনীয়তা | লক্ষ্য মান | যাচাই পদ্ধতি |
| ক্রমাগত রেট করা ক্ষমতা | ডিজাইন কয়লা ঘনত্বে 2,500 t/h | ওজন লোড ট্রায়াল, 8 ঘন্টা |
| ঢেউয়ের ক্ষমতা | 30 মিনিটের জন্য 110 শতাংশ | নিয়ন্ত্রিত ওভারফিড পরীক্ষা |
| বেল্ট গতি পরিসীমা | 2.5-4.5 মি/সেকেন্ড | ড্রাইভ পুলি টেকোমিটার |
| লোড-আউট নির্ভুলতা | 0.5 শতাংশের মধ্যে | বেল্ট স্কেল ক্রমাঙ্কন রান |
| স্থানান্তর পয়েন্টে পলাতক ধুলো | 50 mg/m এর নিচে 3 | পরিবেষ্টিত ধুলো পর্যবেক্ষণ |
| যান্ত্রিক প্রাপ্যতা | 12 মাসের মধ্যে 95 শতাংশ | রক্ষণাবেক্ষণ রেকর্ড নিরীক্ষা |
কারখানার গ্রহণযোগ্যতা পরীক্ষা এবং সাইট ট্রায়াল নিয়ন্ত্রিত অবস্থার অধীনে নির্দিষ্ট প্রয়োজনীয়তা পুনরুত্পাদন করা আবশ্যক; একা নেমপ্লেট ডেটাতে কিছুই সাইন অফ করা উচিত নয়।
বেল্ট ট্র্যাকিং, আইডলার অ্যালাইনমেন্ট এবং ড্রাইভ তাপমাত্রা বৃদ্ধি পরীক্ষা করতে চার ঘন্টা একটানা দৌড়ানো।
রেট করা ফিডের 110 শতাংশে পরপর দুই ঘন্টা, ডকুমেন্টিং স্পিলেজ, পাওয়ার ড্র এবং চুট পারফরম্যান্স।
কমপক্ষে তিনটি প্রবাহ পরিসরে পরীক্ষা লোড ওজন করা হয়; বিচ্যুতি 0.5 শতাংশের মধ্যে থাকতে হবে।
সর্বোচ্চ 10 মি/সেকেন্ড বাতাসের বেগে স্থানান্তর এবং লোডিং পয়েন্টে ক্রমাগত কণা পর্যবেক্ষণ।
গ্রহণযোগ্যতার নিয়মটি সহজ: পরিবাহক যদি রেটেড ক্ষমতার 110 শতাংশ ধরে রাখতে না পারে তবে 0.5 শতাংশ ওজন সহনশীলতার মধ্যে থাকুন এবং স্থানান্তর ধুলো 50 মিলিগ্রাম/মিটারের নিচে রাখুন 3 একটি সম্পূর্ণ পরিবর্তনের জন্য, এটি মূল কর্মক্ষমতা প্রয়োজনীয়তা পূরণ করে না।
সাধারণ রেটিংগুলি ভেসেল ক্লাস অনুসরণ করে: হ্যান্ডিসাইজের জন্য 800 থেকে 1,200 টন/ঘন্টা, হ্যান্ডিম্যাক্সের জন্য 1,200 থেকে 1,800 টন/ঘন্টা, পানাম্যাক্সের জন্য 1,800 থেকে 2,500 টন/ঘণ্টা, এবং ক্যাপেসাইজ মেয়াদের জন্য 2,500 থেকে 3,500 টন/ঘন্টা।
প্রস্তাবিত পরিসীমা হল 2.5 থেকে 4.5 মি/সেকেন্ড। নীচের অর্ধেকটি উচ্চ-আদ্রতা বা উচ্চ-জরিমানা কয়লার জন্য এবং উপরের অর্ধেকটি শুধুমাত্র সংক্ষিপ্ত পরিবাহকগুলিতে স্ক্রীন করা শুকনো কয়লার জন্য ব্যবহার করুন।
ধুলো নিয়ন্ত্রণ ধুলো সংগ্রাহকের সাথে সম্পূর্ণরূপে আবদ্ধ স্থানান্তর পয়েন্ট, দমন কলার সহ টেলিস্কোপিক চুট, 6 থেকে 8 শতাংশ আর্দ্রতা কন্ডিশনার এবং প্রতি ঘন্টায় পর্যাপ্ত বায়ু পরিবর্তন সহ আবদ্ধ গ্যালারীগুলিকে একত্রিত করে।
সবচেয়ে মূল্যবান বৈশিষ্ট্য হল বেল্ট স্কেল ক্লোজড-লুপ ফিড কন্ট্রোল, স্বয়ংক্রিয় ট্র্যাকিং মনিটর, ড্রাইভ শ্যাফ্টে কম্পন এবং তাপমাত্রা সেন্সর এবং পোর্ট কন্ট্রোল রুমে একীভূত অবস্থা-ভিত্তিক অ্যালার্ম।
একটি পরীক্ষিত নম্বর হিসাবে কর্মক্ষমতা নির্দিষ্ট করুন, একটি ব্রোশার দাবি নয়। একমাত্র নির্ভরযোগ্য কর্মক্ষমতা প্রয়োজন যেটি 110 শতাংশ লোড পরীক্ষায় বেঁচে থাকে।
এটি শুকনো বাল্ক উপাদান পোর্ট ট্রান্সফার সিস্টেমের সামগ্রিক সমাধানের উপর দৃষ্টি নিবদ্ধ করে,
গবেষণা এবং উন্নয়ন, উত্পাদন এবং পরিষেবা
Copyright © হ্যাংজু আওটুও মেকানিকাল অ্যান্ড ইলেকট্রিক্যাল কোং, লিমিটেড All Rights Reserved. কাস্টম মেটেরিয়াল কনভেয়র ট্রান্সফার সিস্টেমগুলি উত্পাদনকারী